Machine Monitoring
“เครื่องจักรมีข้อมูลอยู่ในตัว แต่ไม่มีใครดึงออกมาใช้”
เครื่อง CNC-02 หยุดสั้น ๆ 14 ครั้งในกะเช้า รวม 38 นาที ทุกครั้งเกิดหลังเปลี่ยนม้วนวัตถุดิบ — ตรวจชุดป้อนวัตถุดิบ
- เครื่องจักรทุกตัวพร้อมสถานะปัจจุบัน เดิน หยุด หรือแจ้งเตือน
- ค่าจากอินเวอร์เตอร์ เช่น ความถี่และกระแส
- เวลาเดินสะสมของวันนี้เทียบกับเวลาที่หยุด
- รหัสข้อผิดพลาดล่าสุดที่เครื่องส่งออกมา
ตัวเลขบนหน้าจอเป็นตัวอย่างประกอบ ของจริงจะเป็นค่าที่วัดได้จากไซต์ของคุณ
อาการที่เจอ
- อินเวอร์เตอร์และตู้ควบคุมเก็บค่าไว้หมด แต่ต้องเดินไปดูที่หน้าเครื่อง
- ไม่รู้ว่าวันนี้เครื่องเดินจริงกี่ชั่วโมง และหยุดเพราะอะไรบ้าง
- เครื่องที่เริ่มกินไฟผิดปกติไม่มีใครสังเกต จนเสียกลางรอบผลิต
เราแก้ยังไง
ดึงค่าจากอินเวอร์เตอร์ผ่าน Modbus (ABB, Schneider, Siemens) วัดค่าไฟรายเครื่อง อุณหภูมิ และการสั่นสะเทือน รวมเป็นหน้าจอเดียว เห็นชั่วโมงเดิน เวลาหยุด และรหัสข้อผิดพลาด
ระบบทำงานยังไง
อ่านค่าจากอินเวอร์เตอร์ ABB, Schneider, Siemens ผ่าน Modbus พร้อมสถานะจากตู้ควบคุม
Mspace V2 รวมค่าจากเครื่องจักรหลายตัว แล้วส่งขึ้นคลาวด์
เก็บชั่วโมงเดิน เวลาหยุด และรหัสข้อผิดพลาดย้อนหลัง บนเซิร์ฟเวอร์ในประเทศไทย
Momosight จับรูปแบบการหยุดที่เกิดซ้ำ และเชื่อมโยงกับเหตุการณ์ที่เกิดก่อนหน้า
เห็นเครื่องทุกตัวว่ากำลังเดิน หยุด หรือแจ้งเตือน พร้อมเวลาสะสมของแต่ละสถานะ
แจ้งผ่าน LINE เมื่อเครื่องหยุดหรือมีรหัสข้อผิดพลาด และส่งรายงานประจำกะ
ความสามารถหลัก
ความถี่ กระแส ความเร็วรอบ และรหัสข้อผิดพลาด จาก ABB, Schneider และ Siemens ผ่าน Modbus
แยกเวลาที่เครื่องเดินจริงออกจากเวลาที่หยุด เห็นว่าวันนี้เสียเวลาไปกับอะไร
เครื่องที่เริ่มกินไฟมากกว่าปกติมักเป็นสัญญาณว่ามีปัญหาทางกลไก
เสริมข้อมูลฝั่งกลไกให้ครบ ไม่ใช่ดูแค่ค่าทางไฟฟ้า
สรุปเวลาเดิน เวลาหยุด และจำนวนครั้งที่แจ้งเตือน ส่งอีเมลอัตโนมัติ
ดูรวมได้จากหน้าเดียว แยกสิทธิ์ผู้ใช้ตามโรงงาน
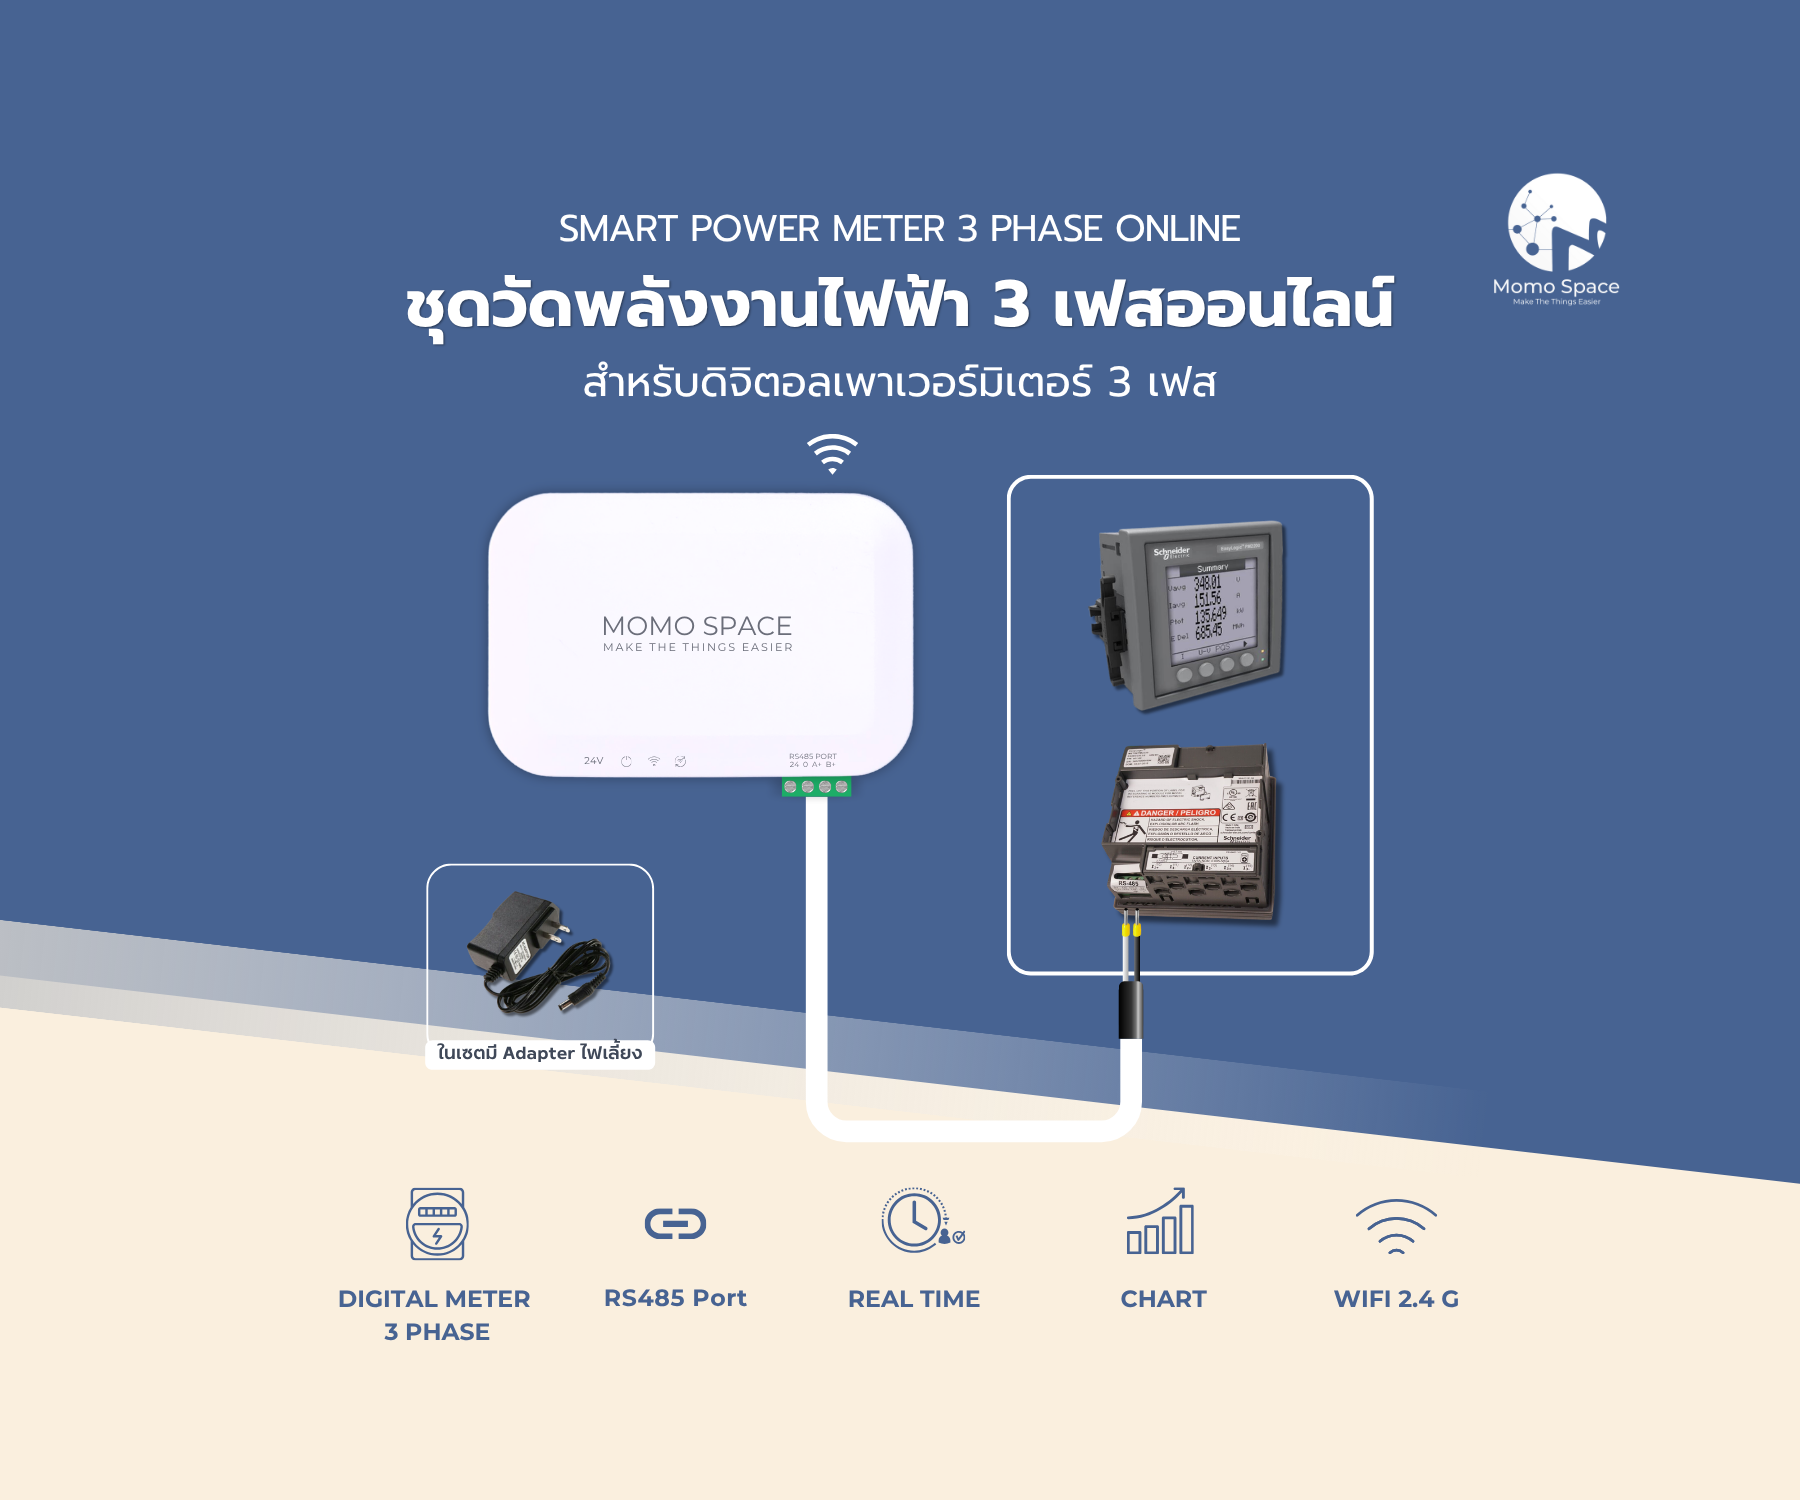
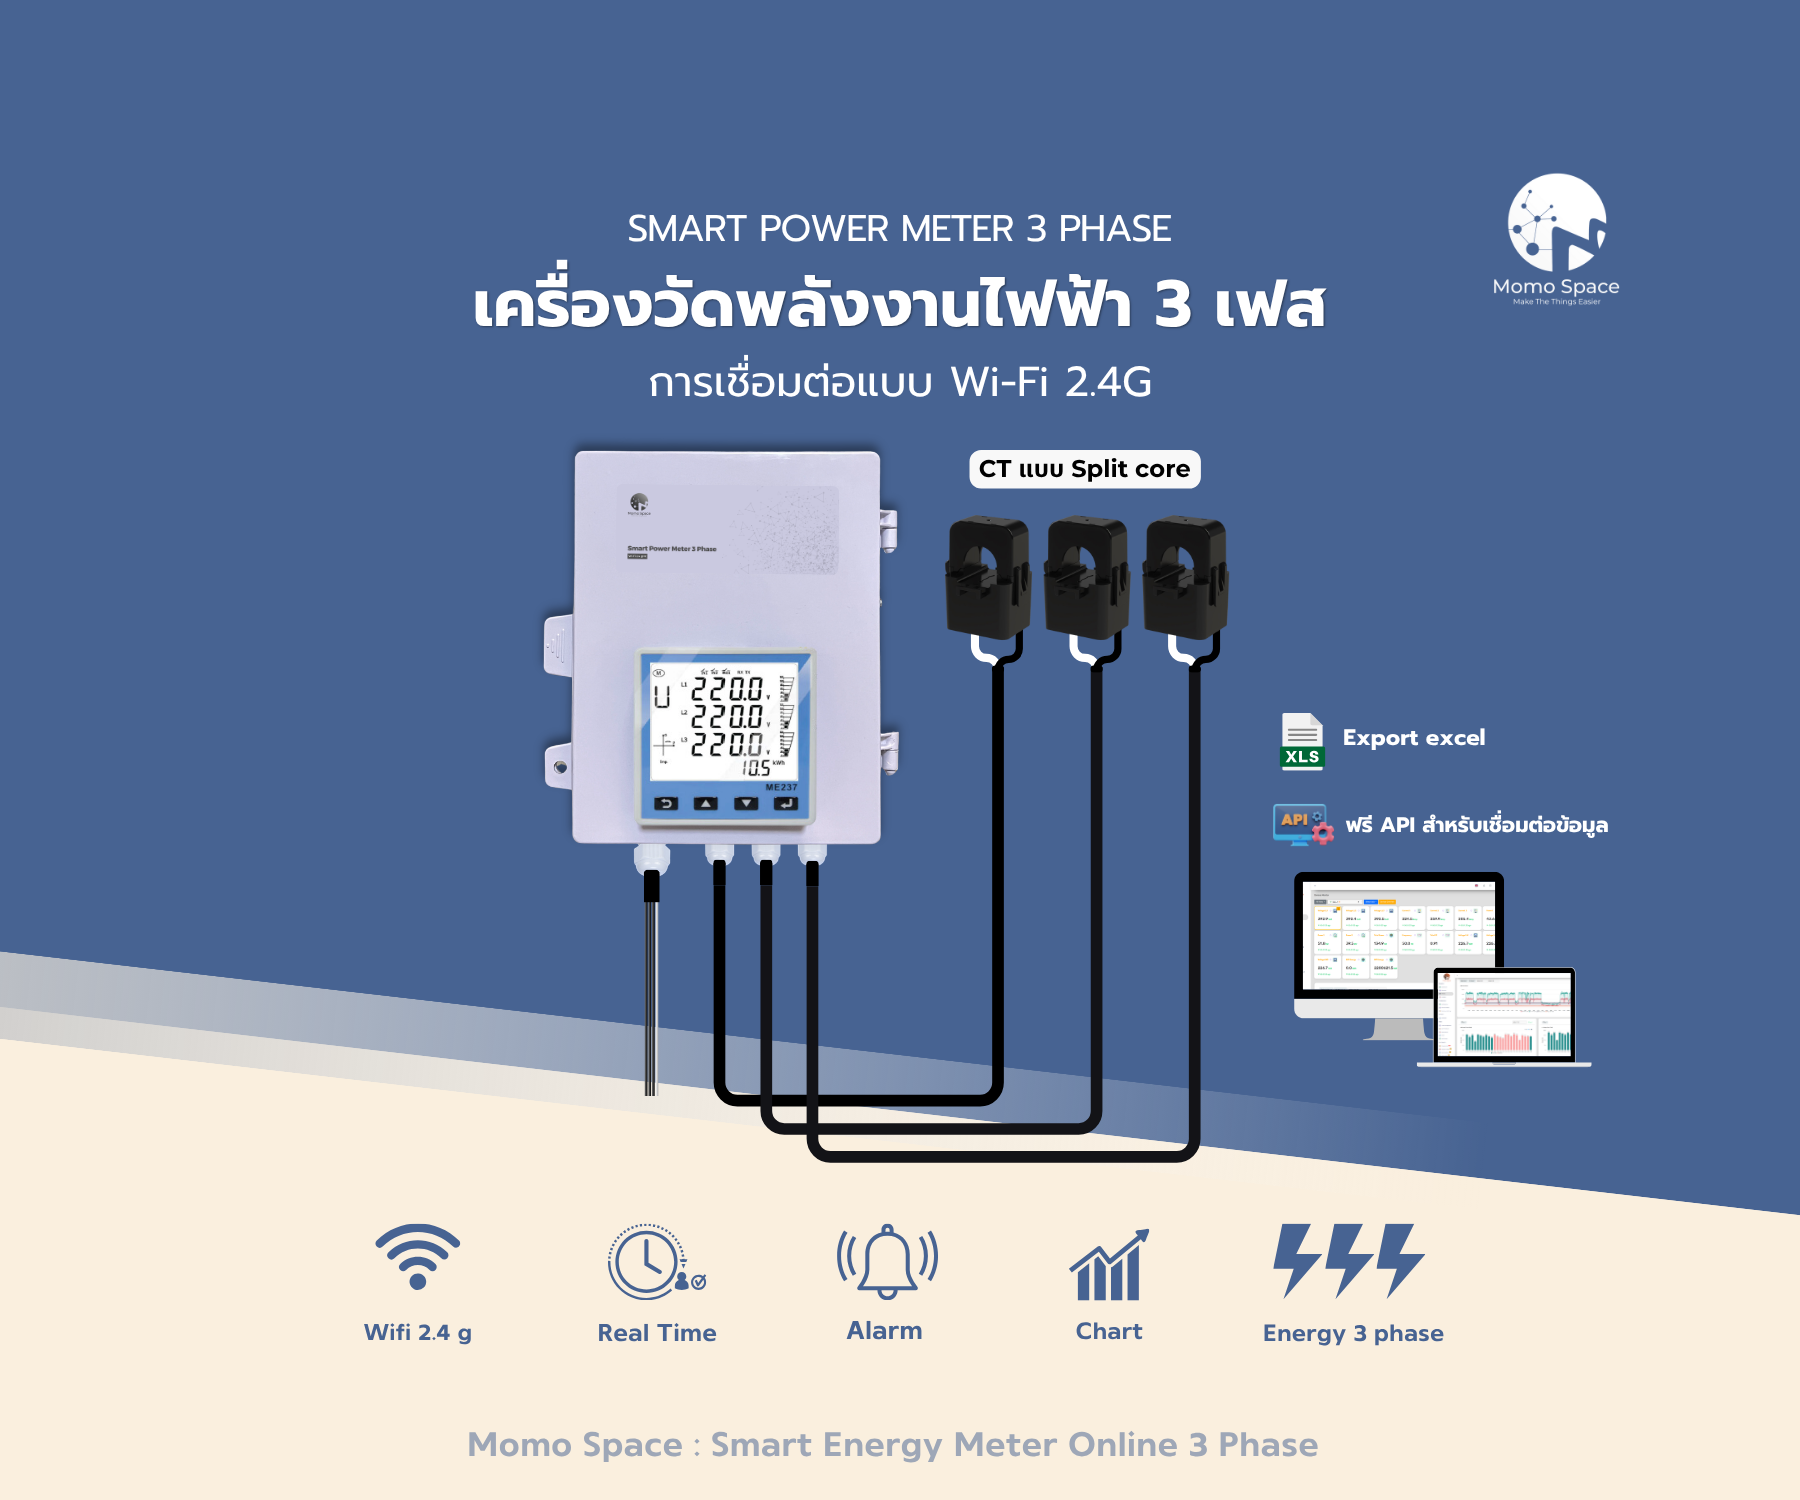
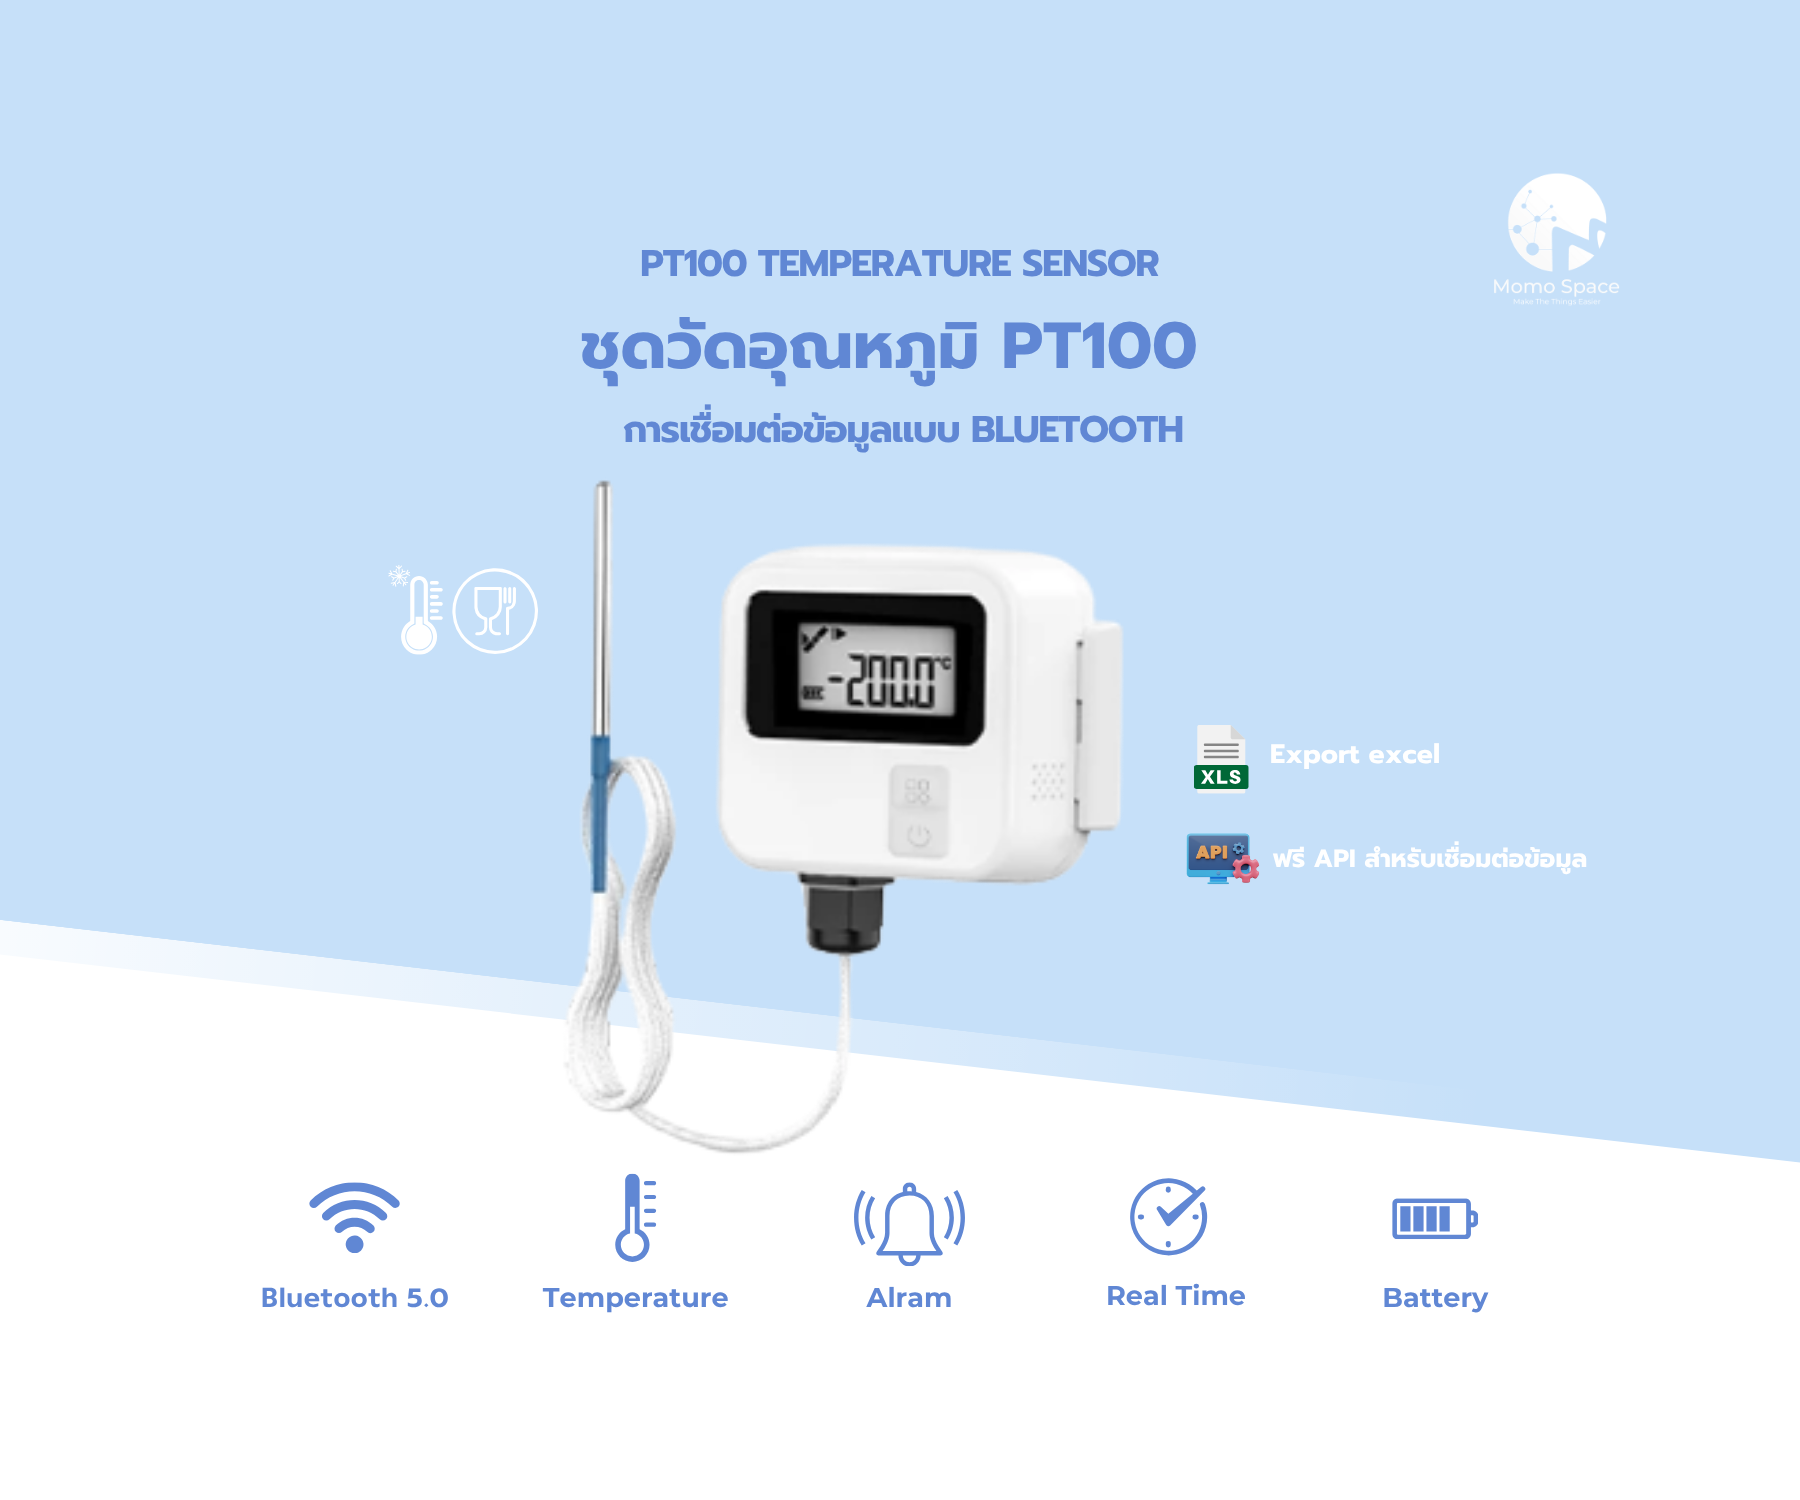
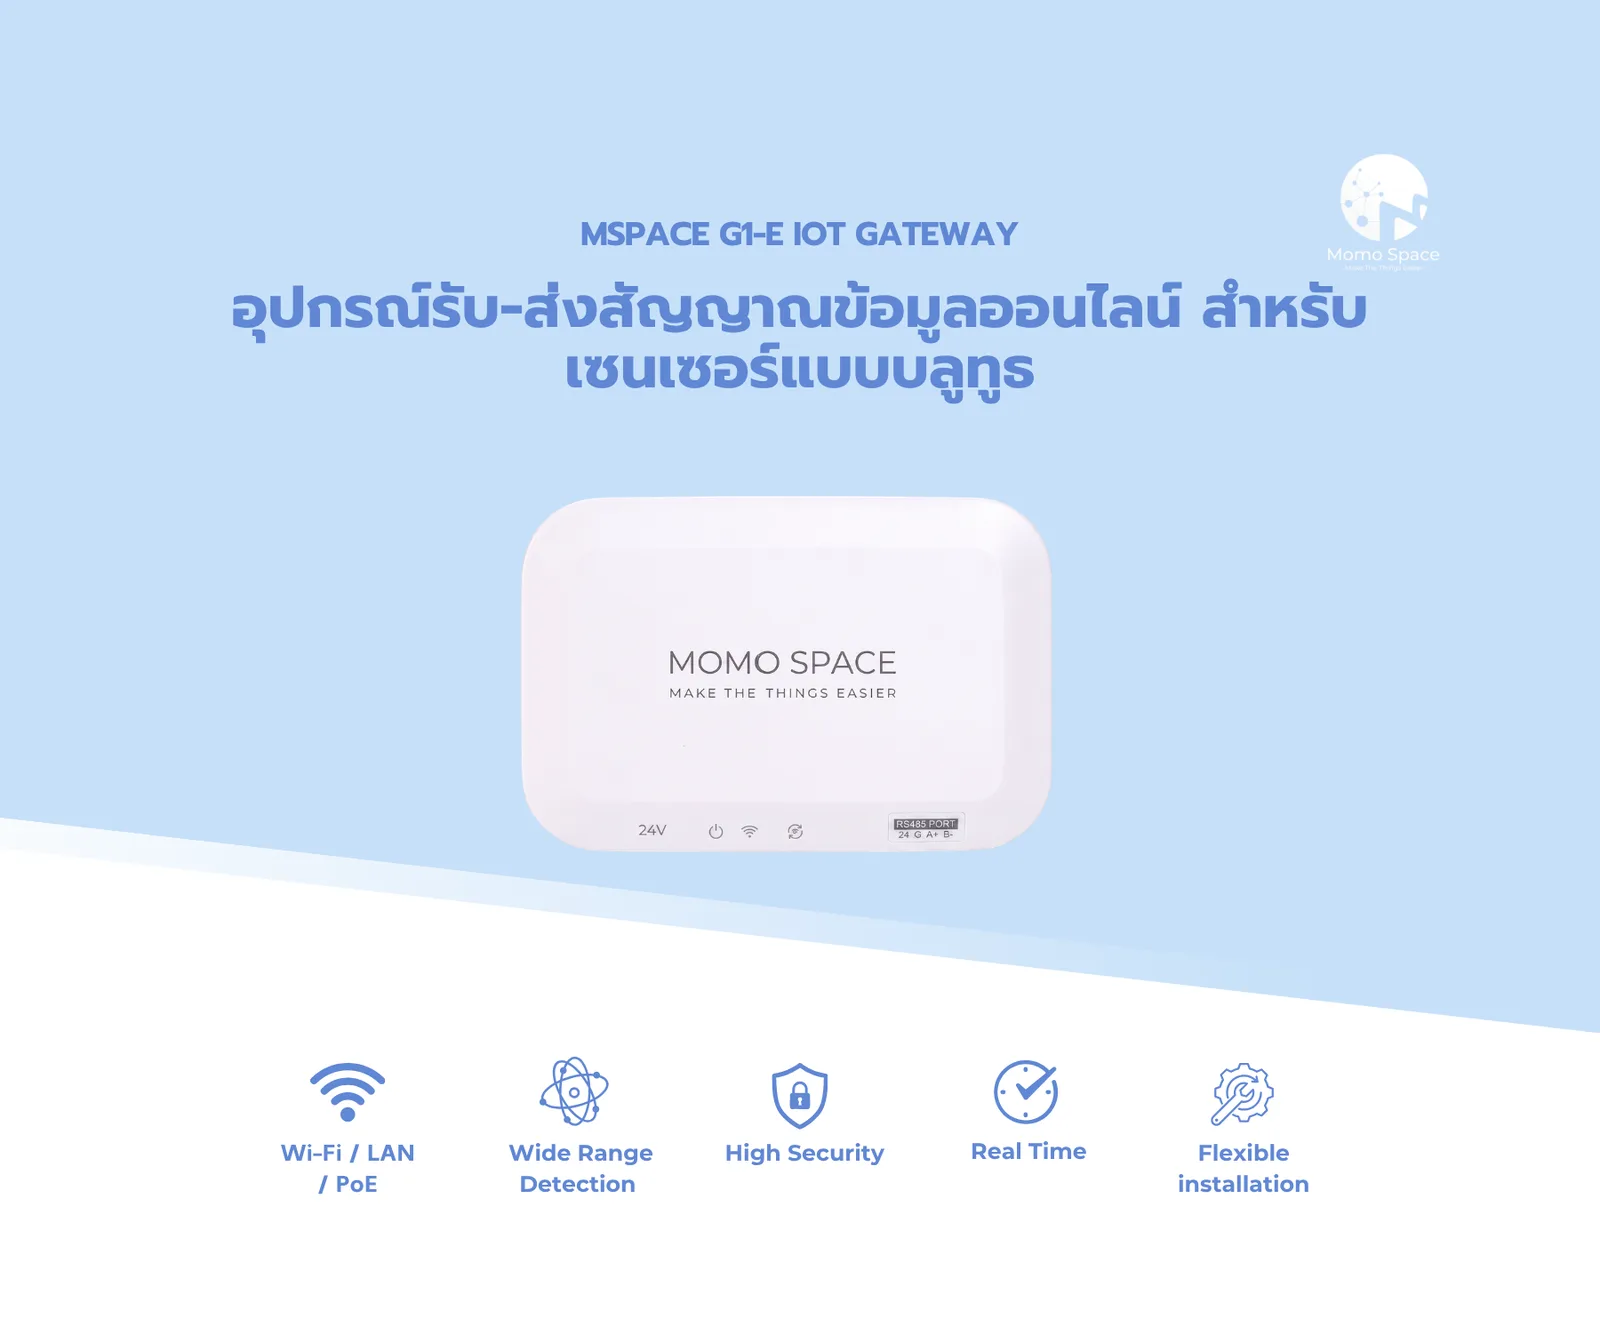
อุปกรณ์ที่ใช้ในระบบนี้
ราคานี้เป็นราคาต่อชุด จำนวนที่ต้องใช้ขึ้นกับขนาดหน้างาน
เหมาะกับหน้างานแบบไหน
เครื่องต่อเนื่องที่หยุดทีกระทบทั้งไลน์
เครื่องที่มีรอบทำงานชัดเจน
งานที่หยุดสั้น ๆ บ่อยครั้ง
เครื่องที่ค่าไฟสูงและรอบผลิตยาว
มอเตอร์หลายตัวทำงานร่วมกัน
ปั๊ม พัดลม และคอมเพรสเซอร์
ขั้นตอนการทำงานกับเรา
- 01สำรวจเครื่องจักร
ดูยี่ห้อและรุ่นอินเวอร์เตอร์ พอร์ตสื่อสารที่มี และสถานะที่ต้องการเก็บ
- 02ต่อสัญญาณและทดสอบ
ต่อ Modbus เข้ากับอินเวอร์เตอร์ ติดมิเตอร์และเซนเซอร์เสริม แล้วตรวจค่าที่อ่านได้กับหน้าเครื่อง
- 03ตั้งสถานะและรายงาน
นิยามว่าอะไรคือเดิน หยุด และแจ้งเตือน ตั้งรอบรายงานและกลุ่ม LINE ของหัวหน้ากะ
- 04ดูแลหลังติดตั้ง
MA รายปี ซัพพอร์ต Remote และ On-site
เอกสารที่เกี่ยวข้อง
คำถามที่พบบ่อยของระบบนี้
รองรับอินเวอร์เตอร์ยี่ห้อไหนบ้าง?
เคยต่อใช้งานจริงกับ ABB, Schneider และ Siemens ผ่าน Modbus ยี่ห้ออื่นที่มีพอร์ต Modbus ก็ต่อได้ แจ้งรุ่นมาก่อน ทีมจะตรวจสอบตารางรีจิสเตอร์ให้
ได้ค่า OEE เต็มรูปแบบไหม?
ระบบให้ข้อมูลฝั่ง Availability คือเวลาเดินจริงเทียบเวลาที่วางแผนไว้ ส่วน Performance และ Quality ต้องนับจำนวนชิ้นงานและของเสีย ซึ่งต้องต่อสัญญาณจาก PLC หรือเซนเซอร์นับเพิ่ม แจ้งได้ถ้าต้องการให้ประเมิน
ต้องแก้โปรแกรม PLC ไหม?
ไม่ต้อง เราอ่านค่าจากอินเวอร์เตอร์และรับสัญญาณสถานะจากตู้ควบคุม โดยไม่แก้โปรแกรมควบคุมเดิมของเครื่อง
เริ่มจากกี่เครื่องดี?
เริ่มจากเครื่องคอขวดหรือเครื่องที่หยุดแล้วเสียหายมากที่สุดก่อน 3-5 เครื่อง แล้วขยายเมื่อเห็นข้อมูลจริง